Artykuł sponsorowany
Kiedy łukowy detal stalowy lepiej wykonać przez walcowanie niż przez gięcie
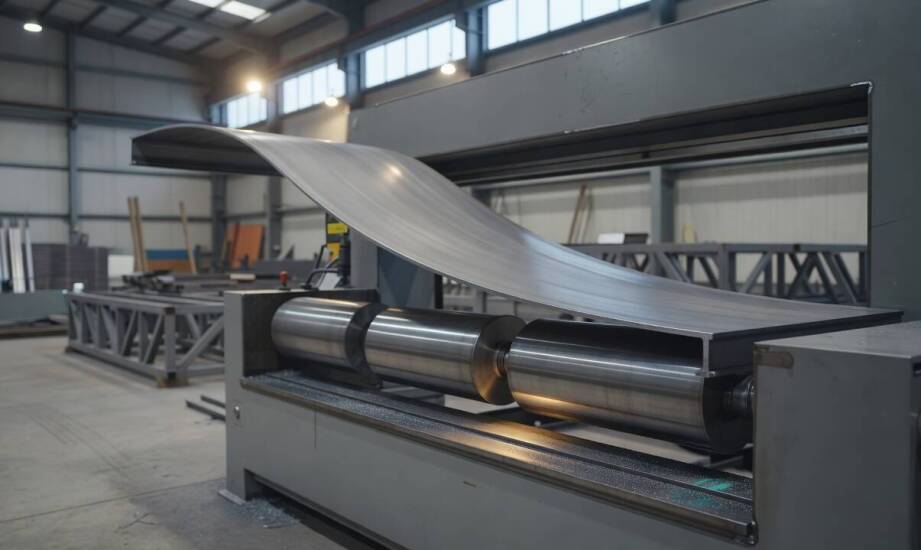
Na wczesnym etapie tworzenia rysunku technicznego i akceptacji geometrii łukowego detalu stalowego, konstruktor staje przed koniecznością dokładnego rozstrzygnięcia technologii formowania materiału. Właściwy wybór między płynnym odkształcaniem a punktowym zaginaniem wpływa na późniejszą ciągłość kształtu, zachowanie rygorystycznych tolerancji montażowych oraz optymalizację harmonogramu kolejnych prac warsztatowych. Decyzja ta musi zapaść już w momencie określania promienia, długości łuku oraz grubości blachy, zanim wycięty arkusz stali w ogóle trafi na stół roboczy.
Kształty i promienie przy wyborze metody formowania
Technologia kształtowania blach jest ściśle uzależniona od docelowej krzywizny projektowanego elementu przestrzennego. W przypadku konieczności wykonania kształtów ciągłych o dużej średnicy, takich jak pełne cylindry, masywne płaszcze zbiorników, stożki czy długie łuki o stałej krzywiźnie, optymalnym rozwiązaniem pozostaje obróbka na specjalistycznych zwijarkach. Trójwalcowe lub czterowalcowe maszyny umożliwiają płynne, bardzo równomierne odkształcenie całego arkusza na całej jego długości roboczej. Dzięki stopniowemu przejściu materiału między rolkami można uzyskać pożądane promienie rzędu kilkuset milimetrów, unikając jednocześnie konieczności skomplikowanego łączenia wielu mniejszych segmentów. Prawidłowo dobrane walcowanie blach ułatwia manipulację materiałem przy dużych gabarytach oraz grubościach.
Gięcie na prasie krawędziowej znajduje z kolei zastosowanie głównie tam, gdzie projekt konstrukcyjny zakłada krótkie, lokalne przegięcia, budowę wieloboków oraz ostre kąty. Tego typu elementy wymagają bardzo precyzyjnego ograniczenia strefy deformacji. Wartość minimalnego promienia zaginania na krawędziarce nie jest wielkością stałą. Wbrew dawnym regułom inżynieryjnym nie zakłada się już sztywno proporcji na poziomie 0,8 grubości blachy dla wszystkich przypadków. Najmniejszy bezpieczny promień zależy bezpośrednio od wybranego gatunku stali, jej rzeczywistej twardości i grubości, a także parametrów technologicznych docelowej maszyny. Wymuszenie zbyt ostrego kąta przy twardym stopie najczęściej prowadzi do osłabienia lub pęknięcia zewnętrznej struktury detalu.
Ciągłość krzywizny i redukcja poprawek montażowych
Proces kształtowania łukowego wpływa bezpośrednio na stabilność i sprawność późniejszego pasowania konstrukcji. Wykorzystanie metody walcowania zapewnia znacznie wyższą ciągłość wyoblonego kształtu, ponieważ operacja ta omija problem wielokrotnych, punktowych nacisków na powłokę. Brak ostrych krawędzi między strefami zgięcia przekłada się na niemal idealną osiowość gotowego detalu cylindrycznego i minimalizuje konieczność wykonywania czasochłonnych poprawek. Wielokrotne naciskanie na prasie krawędziowej w celu uzyskania pozornego łuku przeważnie skutkuje efektem fasetowania, czyli powstawania lokalnych spłaszczeń oraz zróżnicowanego sprężynowania materiału na każdym odcinku.
Przy produkcji zaawansowanych elementów spawanych fundamentalne znaczenie ma odpowiednia sekwencja przeprowadzania poszczególnych prac. Standardowy cykl obróbczy zaczyna się od cięcia laserowego lub plazmowego arkusza na odpowiedni wymiar początkowy. Kolejnym krokiem jest docelowe formowanie łuku, po którym następuje mechaniczne przygotowanie krawędzi pod przyszłe spoiny. Finałem procesu jest złożenie podzespołów w całość i ostateczne spawanie. Odwrócenie tego rygorystycznego porządku prowadzi do silnych odkształceń cieplnych i mechanicznych spoiny.
Nowoczesne zaplecze techniczne wykorzystuje zaawansowane systemy sterowania numerycznego. Zwijarka CNC gwarantuje precyzyjne ustawienie i utrzymanie zadanego promienia przez cały czas obróbki, zachowując całkowitą powtarzalność między kolejnymi elementami tej samej serii. Taki zautomatyzowany park maszynowy wykorzystuje firma Santex, wspierając produkcję infrastruktury sanitarno-budowlanej wymagającej rygorystycznych wymiarów. Sterowanie numeryczne ułatwia również wstępne zaginanie końców arkusza przed fazą zasadniczego zwijania, co skutecznie likwiduje problem płaskich odcinków na skraju gotowego łuku.
Właściwie dobrana technologia formowania wynika zatem z wnikliwej analizy zadanej geometrii detalu, wytycznych spawalniczych oraz maksymalnych dopuszczalnych tolerancji na niepożądane odkształcenia. Finalna jakość elementu rurkowego czy przestrzennego zawsze zależy od płynnego prowadzenia materiału i braku naprężeń punktowych. Uwzględnienie specyfiki wybranej stali oraz realnych możliwości sprzętowych już przy pracy nad deską kreślarską pozwala wyeliminować błędy na hali produkcyjnej. Strategiczne podejście do etapów obróbki gwarantuje pełną szczelność, estetykę i stabilność oddawanej konstrukcji nośnej.
Kategorie artykułów
Polecane artykuły

Jak zmienia się podejście do aranżacji szaf do zabudowy na rynku meblowym?
Aranżacje szaf do zabudowy zyskują na popularności, a podejście do nich ewoluuje. Klienci oczekują coraz bardziej indywidualnych rozwiązań, co wpływa na zmiany w preferencjach oraz dominujące trendy. Współczesne meble muszą być funkcjonalne, estetyczne oraz dostosowane do potrzeb użytkowników. Warto

Co warto wiedzieć przed zakupem części zamiennych caterpillar do sprzętu budowlanego?
Zakup części zamiennych do sprzętu budowlanego jest istotny dla utrzymania maszyn w dobrym stanie. Jakość oferowanych produktów oraz ich zgodność z wymaganiami technicznymi mają kluczowe znaczenie. W tym kontekście Inter Trans Shop wyróżnia się bogatym asortymentem oraz profesjonalną obsługą, co czy